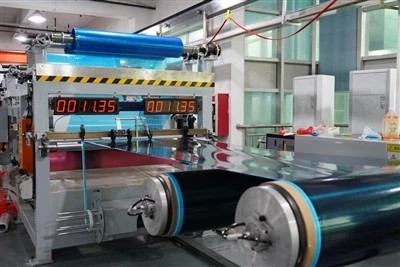
A pultrudált cső és a tekercses cső közötti választás fontos döntés a szénszálas terméktervezésben. Bár mindkét gyártási eljárás könnyű kompozit csöveket állít elő, szálarchitektúrájuk, gyártási módszereik, mechanikai viselkedésük és költségstruktúrájuk jelentősen eltérhet.
Mérnökök, OEM-gyártók és ipari vásárlók számára a pultrudált cső és a tekercsbe csomagolt cső megértése segít meghatározni, hogy melyik konstrukció felel meg jobban egy adott alkalmazásnak. A döntés a szakítószilárdságnál többet érint. Figyelembe kell venni a hajlítási merevséget, a csavarási ellenállást, a méretstabilitást, a felületminőséget, a megmunkálási követelményeket és a gyártási mennyiséget is.
A pultrudált szénszálas csövet folyamatos eljárással állítják elő, amely elsősorban az erősítőszálakat a cső hosszában igazítja. Ez a konstrukció gyakran alkalmas olyan szerkezeti elemekhez, amelyek nagy hosszirányú merevséget és állandó keresztmetszeti méretet igényelnek.
A tekercselt szénszálas csövet úgy készítik, hogy szénszálas prepreg lemezeket vagy szalagokat tekernek egy tüske köré, majd megszilárdítják és kikeményítik. Mivel az egyes rétegek különböző irányokba helyezhetők el, a tekercsbe csomagolt csövek nagyobb rugalmasságot kínálnak a hajlításra, csavarásra, keresztirányú terhelésre vagy kombinált igénybevételre alkalmas laminátum tervezésekor.
Egyik folyamat sem minden alkalmazásban automatikusan jobb. A helyes választás a szükséges teherbíró képességtől, a laminált kiviteltől, a méretektől, a működési környezettől és a gyártási költségvetéstől függ.
Ez az útmutató elmagyarázza a pultrudált cső és a tekercses cső közötti különbségeket, és gyakorlati kiválasztási kritériumokat ad az ipari szénszálas alkatrészekhez.
Mi az a pultrudált cső?
A pultrudált szénszálas csövet úgy állítják elő, hogy az erősítőszálakat egy gyanta impregnáló rendszeren és egy fűtött formázó szerszámon keresztül folyamatosan húzzák. A szerszám meghatározza a cső keresztmetszeti geometriáját, miközben a gyanta megkeményedik, így merev kompozit profilt hoz létre.
Az eljárás különösen alkalmas hosszú, egyenes, egyenletes keresztmetszetű alkatrészek előállítására. A folytonos szénszálas előfonatok általában elsősorban a hossztengely mentén vannak elrendezve, lehetővé téve, hogy az erősítés jelentős tengelyirányú terhelést hordozzon.
Hogyan működik a pultrúziós folyamat?
A gyártási folyamat általában öt szakaszból áll.
1. Rosttáplálás
A folyamatos szénszálas előfonatokat tekercsekből szállítják, és a gyártósorra vezetik. A szálak feszességét és beállítását ellenőrizni kell, hogy elkerüljük az erősítés egyenetlen eloszlását.
2. Gyanta impregnálás
A szálak kompatibilis gyantarendszerrel vannak impregnálva. A gyanta viszkozitása, a nedvesítés minősége és a száleloszlás befolyásolja a kész kompozit integritását.
3. Előformázás
A vezetők a szálakat a kívánt csőprofilba rendezik, mielőtt belépnének az alakító szerszámba. Az előformázási szakasz segít meghatározni a geometriát és az erősítés elrendezését.
4. Présformázás és kikeményítés
Az impregnált erősítés egy fűtött szerszámon halad át. A szerszám határozza meg a keresztmetszetet, míg a keményedési folyamat a gyantát merev mátrixsá alakítja.
5. Folyamatos húzás és vágás
Egy húzómechanizmus továbbítja a kikeményedett profilt a gyártósoron keresztül. A kész csövet ezután a megadott hosszúságúra vágják és megvizsgálják.
A pultrudált csövek fő előnyei
A pultrúzió elsődleges előnye a folyamatos gyártás. A szerszámozási és folyamatparaméterek minősítése után a gyártók ismételt profilokat állíthatnak elő viszonylag konzisztens méretekkel és anyagjellemzőkkel.
A pultrudált szénszálas csövek gyakran alkalmasak olyan alkalmazásokra, ahol a hosszirányú merevség, a kis tömeg és az ismételhető geometria a fő követelmény.
Jellemző alkalmazási területei az ipari tartószerkezetek, a robotberendezések keretei, a könnyű rudak, a teleszkópos oszlopok és a főként axiális vagy hajlító terhelésnek kitett szerkezeti elemek.
A túlnyomórészt hosszanti szálelrendezés azonban nem biztosít automatikusan nagy keresztirányú szilárdságot vagy karikaszilárdságot. A helyi kompressziós, torziós és koncentrált terhelések további megerősítést vagy más laminált architektúrát igényelhetnek.
A vásárlóknak ezért meg kell erősíteniük a cső tényleges felépítését, nem pedig azt feltételezni, hogy minden pultrudált termék azonos mechanikai tulajdonságokkal rendelkezik.
Mi az a tekercsbe csomagolt szénszálas cső?
A tekercselt szénszálas csövet úgy állítják elő, hogy szénszálas prepreg lemezeket vagy szalagokat helyeznek egy hengeres tüske köré. Az erősítés meghatározott szálirány és laminált sorrend szerint rétegenként van elrendezve. A szerelvényt ezután tömörítik és kikeményítik, mielőtt a csövet eltávolítják a tüskéből és befejezik.
A szénszálas prepreg erősítő szálakat tartalmaz, amelyeket már szabályozott mennyiségű gyantával impregnáltak. Az anyagrendszertől és a gyártási specifikációtól függően a tekercsbe csomagolt csöveket kemencében, autoklávban vagy más minősített térhálósító rendszerrel lehet kikeményíteni.
Hogyan működik a tekercscsomagolás folyamata?
A folyamat általában a következő műveleteket tartalmazza.
1. Prepreg anyag előkészítése
A szénszálas prepreg kiválasztása a kívánt száltípus, gyantarendszer, vastagság és mechanikai tulajdonságok alapján történik. Az anyagok tárolásának és kezelésének követnie kell a szállító követelményeit.
2. Vágás és rétegelőkészítés
A prepreget a kívánt formákra és méretekre vágják. A rétegek tájolása, az átfedés és a vágási pontosság fontosak, mert ezek befolyásolják a végső laminált architektúrát.
3. Lerakás és becsomagolás
Az előkészített rétegeket egy tüske köré tekerjük. A termék kialakításától függően a laminátum tartalmazhat hosszirányú, ferde vagy kerületi megerősítést.
4. Tömörítés és keményedés
A becsomagolt szerelvény tömörített a nem kívánt üregek csökkentése és a tömörítés javítása érdekében. A csövet ezután a megadott hőmérsékleti és nyomási feltételek mellett kikeményítik, ahol alkalmazható.
5. Tüske eltávolítása és befejezése
Kikeményedés után a csövet eltávolítják a tüskéből, amikor a szerszám kialakítása lehetővé teszi. Vágás, vágás, felületkezelés és méretellenőrzés fejezi be a gyártási folyamatot.
Miért fontos a szálorientáció a tekercselt csövekben?
A tekercselt csövek fő műszaki előnye az, hogy egy komponensen belül különböző szálirányokat tervezhetnek.
A hosszirányú megerősítés hozzájárul az axiális merevséghez. Az előfeszített rétegek támogathatják a síkban történő nyírást és befolyásolhatják a torziós teljesítményt. A kerületi megerősítés javíthatja a karikafeszültségekkel és a keresztirányú terhelés bizonyos formáival szembeni ellenállást.
Például egy könnyű robotkarnak nagy hajlítási merevségre lehet szüksége túlzott tömeg nélkül. A forgó tengelyhez gondosan kiegyensúlyozott laminátumra lehet szükség, hogy ellenálljon a torziós terheléseknek. A sugárirányú összenyomásnak kitett cső megerősítést igényelhet, amelyet egy egyszerű hosszanti szerkezet nem biztosít megfelelően.
A végső teljesítmény továbbra is a szálminőségtől, a gyanta tulajdonságaitól, a laminátum vastagságától, a konszolidáció minőségétől és a gyártásellenőrzéstől függ. A tekercsbe csomagolt csövet ezért a tényleges felépítése és a vonatkozó vizsgálati adatok alapján kell értékelni.
Pultrudált cső és tekercsbe csomagolt cső: Főbb különbségek
A legfontosabb különbség a pultrudált cső és a tekercses csőgyártás között az, ahogyan az erősítő szálak elhelyezkednek a csőfalon belül.
A pultrúzió elsősorban folyamatos hosszirányú megerősítést alkalmaz. A tekercscsomagolás lehetővé teszi a gyártó számára, hogy különböző szálirányzatú rétegeket kombináljon, nagyobb rugalmasságot biztosítva a laminátumnak a várható terhelési viszonyokhoz való igazításában.
| Összehasonlítási tényező | Pultrudált cső | Tekercses cső |
|---|---|---|
| Gyártási módszer | Folyamatos húzás fűtött szerszámon keresztül | Prepreg fektetés és tekercselés tüske köré |
| Fő megerősítési irány | Túlnyomóan hosszanti | Hosszanti, torzítás, kerületi vagy kombinált |
| Termelési megközelítés | Folyamatos profilgyártás | Részenkénti laminált előkészítés és térhálósítás |
| Axiális merevség | Jól illeszkedik a nagy hosszirányú merevséghez | A hosszanti vasalás arányától függ |
| Torziós viselkedés | A konstrukciótól és a rendelkezésre álló tengelyen kívüli megerősítéstől függ | Megfelelő torzítási rétegekkel testreszabható |
| Karika megerősítés | Hagyományos hosszanti konstrukciókban korlátozott | Beépíthető a laminált kivitelbe |
| Keresztmetszeti konzisztencia | Megismételhető fix profilokhoz alkalmas | A tüske pontosságától és az elrendezés vezérlésétől függ |
| Felületkezelés | A szerszámtól, a gyantától és a befejezési folyamattól függ | A tüske felületétől, a tömörítéstől, a kikeményedéstől és a kikészítéstől függ |
| Hosszúság rugalmassága | Jól alkalmazható folyamatos hosszú profilokhoz | Befolyásolják a tüskék kezelő és keményítő berendezések |
| Szerszámozás | Alakító szerszám és húzóberendezés | Tüske, elhelyező szerszámok és keményítő berendezések |
| Termelés-gazdaságtan | Gyakran előnyös ismételt, nagy volumenű profilokhoz | Gyakran vonzó a személyre szabott laminált követelményekhez |
| Tipikus alkalmazások | Szerkezeti tartók, rudak és ismételt profilok | Robotcsövek, sportfelszerelések, aknák és egyedi szerkezeti csövek |
Ezek inkább általános folyamatjellemzők, semmint univerzális termékleírások. Egy adott tekercselt cső elsősorban axiális terhelésre tervezhető, míg a pultrudált cső további megerősítést tartalmazhat. A tényleges szálas architektúra határozza meg az összetevő teljesítményét.
Melyik cső az erősebb?
Nincs egyetlen válasz a terhelési irány, a csőméretek, a laminátum kialakítása és a vizsgálati módszer megadása nélkül.
A folytonos hosszanti szálakkal ellátott pultrudált cső jól teljesít axiális feszültség és hajlítás esetén. A megfelelő tengelyen kívüli megerősítéssel ellátott tekercselt cső alkalmasabb lehet kombinált hajlítási és torziós terhelésre.
Az összehasonlítás során figyelembe kell venni a falvastagságot és a tömeget is. Egy nehezebb cső nagyobb abszolút szilárdságot mutathat pusztán azért, mert több anyagot tartalmaz. Könnyű mérnöki alkalmazások esetén az egyenértékű tömeggel vagy szerkezeti követelményekkel szembeni teljesítmény összehasonlítása informatívabb lehet.
Mely alkalmazások illenek jobban az egyes folyamatokhoz?
A helyes választás az alkatrész funkcionális követelményeitől függ, nem pedig a gyártási címkétől.
Alkalmazások pultrudált szénszálas csövekhez
A pultrudált csövek általában olyan alkalmazásokhoz alkalmasak, amelyek stabil keresztmetszetet, következetes hosszirányú megerősítést és ismételt gyártást igényelnek.
Példák:
Ipari szerkezeti támaszok.
Könnyű felszerelési keretek.
Hosszú rudak és egyenes profilok.
Teleszkópos rudak és tartóelemek.
Ismételt alkatrészek automatizálási rendszerekhez.
A pultrúzió különösen akkor lehet vonzó, ha egy termék méretei állandóak és nagy mennyiségben gyártják. A folyamatos gyártás csökkentheti az ismétlődő beállítási munkákat, és támogatja az egyenletes kimenetet.
Megrendelés előtt a vásárlóknak meg kell erősíteniük a külső átmérőt, a belső átmérőt, a falvastagságot, az egyenességet, a hossztűrést és a felületi minőséget. Ahol a csövet fúrják, rögzítik, ragasztják vagy mechanikusan csatlakoztatják, ott a helyi terhelési és megmunkálási sérüléseket is figyelembe kell venni.
Alkalmazások tekercselt szénszálas csövekhez
A tekercsbe csomagolt csövek akkor megfelelőek, ha a tervezés előnyt jelent a laminált architektúra feletti nagyobb kontrollból.
Tipikus alkalmazások a következők:
Robotkar alkatrészek és könnyű mechanikai szerelvények.
Szénszálas csövek sportfelszerelésekhez.
Hajtótengelyek és torziós terhelésű alkatrészek.
Egyedi szerkezeti csövek meghatározott szálorientációval.
Könnyű, kombinált terhelésnek kitett alkatrészek.
A tekercses konstrukció lehetővé teszi a tervezők számára, hogy a rétegsort a várható igénybevételeknek megfelelően válasszák meg. Ez elősegítheti a megfelelő egyensúly elérését a tengelyirányú merevség, a torziós reakció és a keresztirányú teljesítmény között.
Az előny a mérnöki tervezés minőségétől függ. A rosszul megválasztott elrendezés gyenge irányokat vagy szükségtelen súlyt vezethet be. A vevőknek kérniük kell a laminált szerkezet leírását, és meg kell határozniuk, hogy a szállító ellenőrizni tudja-e a vonatkozó mechanikai tulajdonságokat.
Milyen tényezők befolyásolják a pultrudált és tekercselt csövek költségét?
A szénszálas cső költsége az anyagválasztástól, a méretektől, a gyártási mennyiségtől, a gyártás összetettségétől, a minőségi követelményektől és a másodlagos műveletektől függ.
A pultrúzió gazdasági előnyöket kínálhat az ismételt profiloknál, mivel a gyártósor a beállítás után folyamatosan működik. Ha a kereslet stabil, és a keresztmetszet nem változik, a termelés hatékonysága javulhat, és a szerszámköltségek nagyszámú alkatrész között eloszthatók.
A tekercsbe csomagolt csövek anyagvágást, rétegelőkészítést, felrakást, tömörítést és kikeményítést igényelnek. Ezek a műveletek több kezelést és folyamattervezést is magukban foglalhatnak. A tekercscsomagolás azonban olyan tervezési rugalmasságot biztosíthat, amely értékes a speciális alkatrészek esetében, különösen akkor, ha a szálorientációt egy összetett terhelési esethez kell igazítani.
Egyik eljárás sem mindig olcsóbb. Egy egyszerű tekercselt cső adott mennyiségben gazdaságos lehet, míg az egyedi pultrudált profil jelentős szerszámbefektetést igényelhet. A tényleges költségek a beszállító berendezésétől, a munkaerőtől, a hozamtól, az anyagfelhasználástól és a gyártás ütemezésétől függenek.
A vásárlóknak az azonos külső átmérőjű csövek árának összehasonlítása helyett az egyenértékű specifikációkat kell összehasonlítaniuk. A falvastagságban, a laminált felépítésben, a gyantatartalomban, a felületi minőségben és a tűrésekben mutatkozó különbségek miatt két vizuálisan hasonló termék szerkezetileg eltérő lehet.
A hasznos árajánlatkérésnek tartalmaznia kell a csőrajzot, az anyagminőséget, a szálorientációs követelményeket, a méreteket, a tűréseket, a felületet, az éves igényt, a tétel mennyiségét és a vizsgálati követelményeket. Ha a csövet megmunkálják vagy szerelvénybe ragasztják, ezeket a követelményeket az árajánlattételi szakaszban tüntesse fel.
A teljes birtoklási költséget is figyelembe kell venni. Az előírt merevségnek és élettartamnak megfelelő cső csökkentheti a csereköltségeket, a megmunkálási veszteséget, az összeszerelési problémákat és a további megerősítés szükségességét.
Gyakran Ismételt Kérdések
A pultrudált cső erősebb, mint a tekercselt cső?
Nem minden rakodási irányban. A pultrudált csövek gyakran hosszirányú terhelés mellett is hatékonyak, míg a tekercselt csövek rugalmasabb megerősítési kialakítást tesznek lehetővé. Az erősebb opció a szál orientációjától, falvastagságától, gyantarendszerétől, geometriájától és a vizsgálati módszertől függ.
A tekercsbe csomagolt szénszálas csövek alkalmasak robotkarokhoz?
Igen. A tekercsbe csomagolt csövek akkor lehetnek alkalmasak robotkarokhoz, ha a laminátum biztosítja a szükséges hajlítási merevséget, torziós választ, súlyt és méretpontosságot. A tervezésnek figyelembe kell vennie a karhosszt, a hasznos terhet, a gyorsulást, a vibrációt és az ízületi terheléseket.
Megmunkálhatók a pultrudált szénszálas csövek?
Igen, feltéve, hogy a megmunkálási folyamat megfelelő a kompozit szerkezethez. A vágást és a fúrást ellenőrizni kell, hogy korlátozzuk a szálak kiszakadását, leválását és a helyi károsodást. A kész alkatrészt meg kell vizsgálni az előírt átvételi kritériumok szerint.
Melyik folyamat költséghatékonyabb tömeges rendeléseknél?
A pultrúzió gyakran vonzó fix profilok nagy volumenű gyártásához. A tekercscsomagolás megfelelőbb lehet, ha az alkalmazás egyedi laminált architektúrát igényel. Az érvényes költség-összehasonlításhoz azonos termékméretekre, teljesítménykövetelményekre, gyártási mennyiségre és ellenőrzési kritériumokra van szükség.
A tekercsbe csomagolt csövek használhatnak egyirányú szénszálas prepreg-et?
Igen. Az egyirányú prepreg hosszirányú megerősítésre használható, míg a további rétegek más szögben is elhelyezhetők, ha a kialakítás megköveteli. A tényleges felépítés a cső specifikációjától és a gyártó minősített eljárásától függ.
Következtetés
A pultrudált cső vs.
A pultrúzió általában konzisztens profilokhoz alkalmas, túlnyomórészt hosszirányú megerősítéssel és ismételt gyártási követelményekkel. A tekercscsomagolás nagyobb rugalmasságot biztosít a laminált kialakításban, és akkor hasznos, ha a csőnek több terhelési irányt kell alkalmaznia.
Mérnökök és beszerzési csapatok számára a legjobb döntés a szükséges mechanikai teljesítménnyel kezdődik, nem a folyamat nevével. Határozza meg a terhelési eseteket, hasonlítsa össze az egyenértékű vizsgálati adatokat, erősítse meg a mérettűréseket, és értékelje a működési környezetet, mielőtt jóváhagyná a cső gyártást.
Lépjen kapcsolatba velünk
Nehezen dönti el, milyen típusú szénszálas csövet használjon? Üdvözöljük, vegye fel velünk a kapcsolatot kérdéseivel. Szénszálas termékek szállítója vagyunk Kínából. 16 éves tapasztalattal rendelkezünk. Csőhengerlési és pultrúziós folyamatokkal és több mint 10 gyártósorral rendelkezünk. Gyors szállítást tudunk biztosítani. E-mail: sales18@julitech.cn vagy WhatsApp: +86 18822947075. Üdvözöljük a gyári ellenőrzésen.