A nagy teljesítményű-kompozitok területén a szénszálas kötőrudak könnyű súlyuknak, nagy szilárdságuknak és korrózióállóságuknak köszönhetően kritikus alkotóelemekké váltak az olyan alkalmazásokban, mint a repülőgépipar, a mélyépítés és a precíziós mechanikai erőátvitel. Függetlenül attól, hogy olajmező szívórudakban, szélturbinák lapátsapkáiban vagy hídszerkezet-erősítő rendszerekben használják, minősége közvetlenül befolyásolja az egész rendszer biztonságát és élettartamát. Azonban magának a szénszálas pultrúziós eljárásnak a nagy bonyolultsága miatt a piacon lévő termékek minőségi szintje jelentősen eltér. A szénszálas kötőrudak minőségének tudományos és szisztematikus értékelése szakmai képességgé vált, amelyet a mérnököknek és a beszerzést végző személyzetnek el kell sajátítania.
Ez a cikk elemzi a gyártási folyamatot, a mechanikai tulajdonságokat, a hibák azonosítását, valamint a tesztelést és ellenőrzést, valamint gyakorlati és értékes minőségértékelési irányelveket ad.
Hogyan határozza meg a minőséget a pultrúziós folyamat?
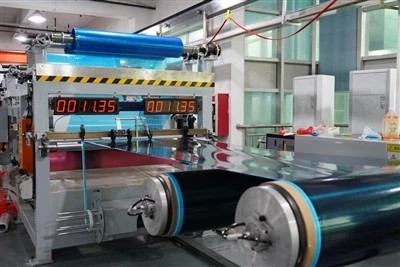
A szénszálas kötőrudak minőségének megítéléséhez először meg kell érteni a maggyártási folyamatukat,{0}}pultrúziójukat. Maga a folyamat olyan, mint a szénszálas kötőrúd „génjei”, amelyek meghatározzák az anyag belső szerkezetét és teljesítményhatárait. A kiváló minőségű szénszálas kötőrudak nem egyszerűen szálak és gyanta keverékei, hanem a hőmérséklet, az impregnálás, a feszültség és a sebesség precíz szabályozásának eredménye.
A gyártás jellemzően a fonalállványnál kezdődik, ahol több száz folyamatos szénszálas előfonatot húznak ki, és egy speciálisan kialakított vezetőrendszerrel egyenesen és csavaratlanul tartják. Ez a lépés döntő fontosságú, mert a szálak legkisebb csavarása vagy eltolódása is jelentősen gyengítheti a kötőrúd tengelyirányú szilárdságát. A szálakat ezután gyantafürdőben impregnálják. Kiváló minőségű-összekötőrudak esetén a gyanta hőmérsékletét és viszkozitását szigorúan ellenőrizni kell, hogy biztosítsák az egyes monofil szálak teljes behatolását; az elégtelen impregnálás "száraz foltokhoz", potenciális feszültségkoncentrációs pontokhoz vezethet, amelyek végső soron szerkezeti meghibásodást okozhatnak.
Az impregnálás után a szálköteg egy felhevített fémformába kerül, ahol gélesedésen, kikeményedésen és végső formázáson esik át. A forma hőmérséklet gradiens szabályozása döntő fontosságú az egész folyamat szempontjából. Ha a bemeneti hőmérséklet túl magas, a felületi gyanta idő előtt kikeményedik, bezárja a meg nem kötött belső anyagot, és belső repedést vagy buborékokat okoz. Ha a hőmérséklet túl alacsony, az elégtelen kikeményedés a formázáskor elégtelen keménységet és csökkent kúszásállóságot eredményez. Ezzel egyidejűleg a húzási sebességet a gyanta kikeményedési sebességéhez kell igazítani. A túlzott sebesség jelentős maradékfeszültséget generál, ami a hajtórúd meghajlását vagy megrepedését okozza használat közben.
Ezért a beszállító folyamatszabályozási képességei az elsődleges szempont a szénszálas kötőrudak minőségének értékelésekor. A haladó gyártók valós idejű felügyeleti rendszerekkel{1}} rögzítik a kulcsfontosságú paramétereket, például a formák hőmérsékletét, a húzófeszültséget és a gyanta viszkozitását, hogy biztosítsák a késztermék minden méterében a konzisztenciát. A szigorú folyamatszabályozással gyártott szénszálas kötőrudak általában nagyobb sűrűségű egyenletességet mutatnak, ami szilárd alapot teremt kiváló mechanikai tulajdonságaikhoz.
Melyek a legfontosabb mechanikai teljesítménymutatók?
A mechanikai tulajdonságok a legfontosabb teljesítménymutatók a szénszálas kötőrudak minőségének értékeléséhez. A szerkezetmérnökök számára a megjelenés másodlagos; a döntő tényező a vizsgálati adatok pontossága és az előírásoknak való megfelelés. A szénszálas kötőrudak minőségének megítélésének három alapvető paramétere a következő: szakítószilárdság, szakítószilárdság és száltérfogat-hányad.
Szakítószilárdság
A szénszálas kötőrudak legszembetűnőbb előnye a rendkívül nagy axiális szakítószilárdság. Az olyan szabványok szerint, mint az ASTM D7205, a szabványos modulusú termékek szakítószilárdságának általában nagyobbnak kell lennie, mint körülbelül 2000 MPa; a csúcskategóriás-alkalmazásokban, például az űrrepülésben használt termékek teljesítménye meghaladhatja a 2500 MPa-t. A szignifikánsan kisebb szilárdság általában elégtelen száltartalomra, szálkárosodásra vagy rossz gyantafelületi kötésre utal.
Szakító modulus
Ez a mutató tükrözi az anyag merevségét, vagyis azt a képességét, hogy ellenálljon a tengelyirányú deformációnak. A közönséges szabványos modulusú szénszál modulusa jellemzően 120 és 140 GPa között van; a nagy modulusú anyagok megközelítőleg elérhetik a 230 GPa-t vagy még magasabbat is. A modulus stabilitása ugyanilyen fontos: a jó minőségű termékek modulus-ingadozását ±5%-on belül kell szabályozni a tervezés megismételhetőségének és pontosságának biztosítása érdekében.
Rost térfogathányada (FVF)
A fő terhelést a szénszál viseli, míg a gyantát főként erőátvitelre és alakításra használják. Az ipari-minőségű vonórudak FVF-jét általában 60–70%-ra szabályozzák. Amikor az FVF körülbelül 55% alatt van, a mechanikai hatásfok jelentősen csökken; míg a 75%-ot meghaladó impregnálásra utalhat, és hajlamos az interlamináris nyírási tönkremenetelre.
Ezen túlmenően az üvegesedési hőmérséklet (Tg) a hőmérsékleti ellenállás kulcsfontosságú mutatója is: minél magasabb a Tg, annál erősebb a kötőrúd azon képessége, hogy megőrizze mechanikai stabilitását magas hőmérsékleti viszonyok között is. Összefoglalva, ezeknek a paramétereknek a szigorú értelmezése és -keresztellenőrzése (a specifikációk és a terepi körülmények kombinálása) alapvető lépés annak értékelésében, hogy a szénszálas kötőrudak megfelelnek-e a műszaki követelményeknek.
Hogyan lehet azonosítani a gyakori megjelenést és a belső hibákat?
Míg a mechanikai adatok a legmeggyőzőbbek, a szemrevételezés továbbra is hatékony módszer a szénszálas kötőrudak minőségének gyors ellenőrzésére. A kötőrúd felületének állapota gyakran tükrözi a lehetséges belső minőségi problémákat, és a tapasztalt ellenőrök általában látás, tapintás és hang alapján azonosítják a legtöbb hibát.
A pultrúziós termékekben különféle típusú kozmetikai hibák vannak. Először a felület minőségét kell figyelni. A jó minőségű-szénszálas kötőrúd felületének simának és egyenletesnek, egyenletes fényűnek kell lennie, a szál textúrája pedig halványan látható, de nem szabad. Ha van "szálfehérítés" (exponált szálak), az általában azt jelenti, hogy a felületi gyanta túl vékony vagy erősen elhasználódott, ami könnyen felgyorsult öregedéshez és a teljesítmény romlásához vezethet a nedvességfelvétel miatt.
Másodszor, ellenőrizze, hogy nincsenek-e „buborékok” vagy „gödrök”. Ezek a hibák többnyire abból adódnak, hogy a kikeményedési folyamat során nem távoznak teljesen ki a nyersanyag nedvességéből, illékony anyagokból vagy leválasztó anyagokból, amelyek gyakran belső üregeknek felelnek meg, amelyek az esetleges meghibásodás kiindulópontját jelentik.
A repedések a szénszálas vonórudak zéró-tűrési hibái. A hosszanti repedéseket többnyire a hűtési szakaszban fellépő termikus igénybevétel okozza, míg a keresztirányú repedések általában akkor jelennek meg, ha a pultrúziós sebesség túl gyors, ami miatt a gyanta eltörik, mielőtt teljesen kikeményedne. Bármilyen formájú repedés jelentősen gyengíti a hajtórúd fáradtságállóságát, ezért azonnal el kell utasítani.
A színkülönbség is olyan jel, amelyre figyelni kell. Bár maga a szénszál fekete, ha nyilvánvaló fehéredés, foltok vagy egyenetlen színsávok vannak a gyanta területén, az gyakran azt jelenti, hogy a gyanta nem elég dús, buborékok vannak, vagy elégtelen az impregnálás, ami rossz folyamatszabályozást jelez.
Belső hibák esetén egyszerű menetfúró módszer használható segédmódszerként az ítélkezéshez. A sűrű, jó minőségű-szénszálas kötőrudak éles hangot adnak, ha megütögetjük; ha a hang tompa, akkor előfordulhat rétegvesztés vagy nagyszámú pórus. A keresztmetszeti ellenőrzés szintén kulcsfontosságú: a jó minőségű szénszálas kötőrúd keresztmetszetének ha réteges szerkezet vagy "száraz mag" van a közepén, az azt jelzi, hogy a gyanta nem volt kellően impregnálva, ami az elégtelen impregnálás tipikus problémája.
Az ASTM D4385 (hőre keményedő erősített műanyagok pultrudált termékeinek megjelenési hibáinak osztályozása) szerint ezek a megjelenési problémák standardizálhatók az értékeléshez. A kritikus szerkezeti funkciókat ellátó szénszálas kötőrudak esetében a teljesítményt befolyásoló megjelenési hibákat el kell utasítani.
Következtetés
A szénszálas kötőrudak minőségértékelése szisztematikus folyamat, amely magában foglalja az anyagtudományt, a feldolgozási technológiát és a vizsgálati technológiát. A hőmérséklet, a feszültség és a pultrúziós sebesség pontos szabályozásától a gyártási folyamatban a mechanikai tulajdonságok, például a szakítószilárdság és a modulus szigorú ellenőrzéséig; a megjelenési hibák aprólékos ellenőrzésétől a belső hibák roncsolásmentes vizsgálati módszerekkel történő azonosításáig minden lépés közvetlenül befolyásolja a végtermék megbízhatóságát. A jó-minőségű szénszálas kötőrudaknak nagy száltérfogatúnak, alacsony porozitásúnak, teljes kikeményedésnek és hibátlan megjelenésnek kell lenniük. Beszerző személyzet és mérnökök számára a megbízható vizsgálati adatokra támaszkodva, az olyan mérvadó szabványok betartása, mint az ASTM, valamint az átfogó értékelési módszerek alkalmazása az egyetlen megbízható módja annak, hogy a kiválasztott termékek teljesítsék a kritikus szerkezeti feladatokat. A gyártástechnológia és a vizsgálati módszerek folyamatos fejlődésével a szénszálas kötőrudak teljesítményhatárai és minőségi szabványai tovább javulnak, ami a kompozit anyagok szélesebb körű és mélyebb alkalmazását teszi lehetővé több területen.